
Você cortou a chapa, posicionou as peças, soldou. Três semanas depois, a pátina marrom avança pelo painel inteiro, mas o cordão de solda continua prateado, como um risco de giz no meio da ferrugem. Esse é o cenário mais comum quando se trabalha com aço corten soldado usando o consumível errado. E não adianta esperar: a composição do metal depositado é diferente da chapa, então o cordão nunca vai oxidar no mesmo ritmo.
A parte técnica resolve isso. O aço corten aceita MIG, TIG e eletrodo revestido, com procedimentos parecidos aos do aço carbono. O que muda é o material de adição e o cuidado com o acabamento. Este guia cobre os dois pontos que fazem a diferença real: como escolher o consumível certo e como tratar a junta para que o cordão desapareça na pátina.
O consumível separa a junta que some da que aparece
A pátina do aço corten existe porque a liga contém cobre, cromo, níquel e fósforo. Esses elementos somam até 3% da composição e formam uma camada de óxido aderente que protege o metal por baixo. Se o consumível da solda não contém esses mesmos elementos, o cordão depositado fica fora do processo. Ele oxida como aço comum (corrosão solta, avermelhada, que não protege) ou simplesmente não acompanha a cor da chapa. Para entender em detalhes como essas propriedades do aço corten funcionam na formação da pátina protetora, a composição química específica é determinante.
A regra prática é direta:
- Junta escondida (dentro de perfil fechado, sob revestimento, atrás de outro painel): consumível padrão resolve. E7018 ou ER70S-6 dão conta da resistência mecânica, e ninguém verá a diferença de cor.
- Junta exposta ao tempo: use consumíveis classificados como “W” pela AWS. Eles depositam metal com cromo, níquel e cobre. O eletrodo E8018-W2, por exemplo, deposita liga com cerca de 0,5% Cr, 0,7% Ni e 0,5% Cu, proporção projetada para acompanhar a oxidação do aço patinável.
Um detalhe que evita confusão na hora de especificar: COR-TEN é marca registrada da U.S. Steel, licenciada a fabricantes como a SSAB. O termo técnico correto para a categoria é aço patinável. Na hora de comprar chapa ou consumível, especifique pela norma e grau (ASTM A588, SAC 350 e assim por diante), não apenas pelo nome comercial.
Misturar consumível padrão em junta exposta é o erro número um em aço corten soldado. E o conserto custa caro: esmerilhar tudo e ressoldar.
MIG, TIG ou eletrodo revestido: quando usar cada um
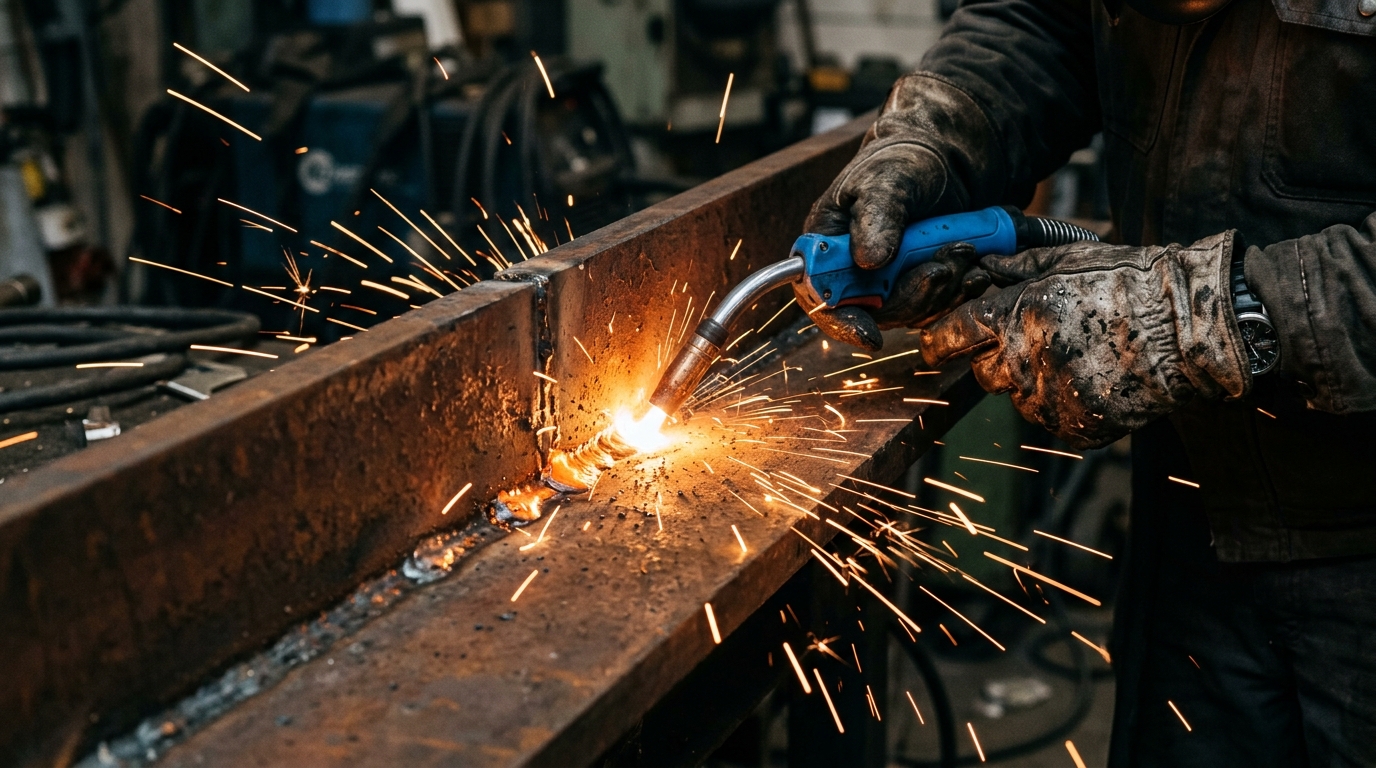
Os três processos funcionam em aço corten. A escolha depende de espessura, posição, ambiente e acabamento desejado.
O eletrodo revestido (SMAW) é o mais versátil. Funciona em qualquer posição, dispensa gás de proteção externo, opera com equipamento simples. Para chapas acima de 6 mm em posição plana, é a escolha mais frequente em serralheria e caldeiraria. Em aplicações estruturais, a NCDOT especifica SMAW com eletrodo E-8018 para placas de apoio em aço patinável não pintado. A limitação: gera escória que precisa ser removida entre passes e exige mais habilidade manual.
O MIG/MAG (GMAW) é mais produtivo em séries longas. Chapas finas (abaixo de 3 mm) se beneficiam do controle preciso de deposição. A proteção gasosa, no entanto, exige ambiente fechado ou com pouco vento, o que na prática limita o processo à oficina. Arames com composição patinável existem, mas são menos disponíveis que os eletrodos revestidos equivalentes.
O TIG (GTAW) entrega o cordão mais limpo e controlado. É o processo preferido para peças decorativas, esculturas e painéis onde o acabamento visual do cordão importa tanto quanto a resistência. Velocidade menor, custo por metro maior, exigência técnica mais alta. Compensa em peças de alto valor.
Referência de espessura: chapas com até 10 mm geralmente aceitam passe único nos três processos. Acima disso, o trabalho passa para multipasse, com limpeza obrigatória entre camadas.
Para dar perspectiva: o Angel of the North, escultura de 20 m de altura na Inglaterra, consumiu 3.153 peças de aço corten e 10 km de soldagem. O material não impõe o limite. O procedimento impõe.
Espessura, pré-aquecimento e controle de calor
Em chapas finas (até 6 mm), o risco maior é deformação por excesso de aporte térmico. Em chapas grossas (acima de 12 mm), o risco inverte: resfriamento rápido pode gerar trincas na zona afetada pelo calor (ZTA). O pré-aquecimento resolve o segundo caso, mantendo a região da junta em temperatura controlada antes e durante a soldagem.
As faixas de temperatura variam conforme grau e norma, mas para a maioria das aplicações em aço patinável, o pré-aquecimento fica entre 100 °C e 200 °C.
Existe uma diferença química entre graus que pouca gente menciona. O COR-TEN A contém entre 0,07% e 0,15% de fósforo, enquanto o COR-TEN B limita esse teor a 0,04%. Fósforo alto favorece a pátina, mas aumenta o risco de trincas em chapas espessas acima de 37 mm. Para peças estruturais soldadas nessa faixa, o COR-TEN B (ou equivalente com fósforo controlado) é a escolha mais segura.
Na nossa caldeiraria, a espessura da chapa é o primeiro dado que consultamos antes de definir o procedimento de soldagem. Sem essa informação, o risco de erro térmico é alto demais para seguir adiante.
Acabamento pós-solda para pátina uniforme
Mesmo com o consumível correto, o cordão recém-soldado tem textura e temperatura diferentes do restante da chapa. Nas primeiras semanas, a pátina se forma em velocidades distintas. O acabamento pós-solda encurta essa diferença.
O passo mais eficaz é lixar o cordão com grão P120, removendo respingos, escória residual e a camada de óxido formada pelo calor. Isso expõe metal limpo e uniforme, que vai oxidar junto com a superfície adjacente. Em peças como vasos ou painéis backlight, um acabamento com esponja abrasiva (Scotch-Brite) depois da lixa dá uniformidade sem criar riscos visíveis.
Em exposição ao tempo, com ciclos de chuva e sol, a pátina atinge aparência estável entre 6 meses e 2 anos, dependendo do clima. Em ambientes internos ou cobertos, o processo é muito mais lento, e pode exigir indução com solução ácida diluída.
Para aceleração controlada da pátina em aplicações específicas, veja também: reagente aço corten em pó.
Um ponto que conecta acabamento a projeto: a pátina só funciona se a peça conseguir secar entre os ciclos de molhamento. Umidade persistente, água represada e acúmulo de detritos comprometem a camada protetora, inclusive sobre o cordão. Drenagem e geometria da peça importam tanto quanto a soldagem em si.
Oficina ou campo: o ambiente interfere no resultado
A diferença entre soldar aço corten na oficina e no canteiro raramente aparece em tutoriais, mas muda o resultado de forma concreta.
Na oficina, temperatura, umidade e vento estão sob controle. O gás de proteção (MIG, TIG) não sofre dispersão. A peça pode ser posicionada na horizontal, que é a posição mais fácil e produz cordões mais regulares. Toda a sequência de corte, dobra e solda acontece em linha, sem improvisos.
No campo, vento acima de 8 km/h já dispersa o gás de proteção, criando porosidade no cordão. Umidade alta acelera a oxidação antes do acabamento. Posições verticais ou sobre-cabeça exigem soldadores mais experientes e resultam em cordões menos regulares. Em fachadas já instaladas, o acesso à junta pode ser tão limitado que força ângulos de tocha impossíveis de praticar em bancada.
Por tudo isso, a prática mais eficiente em projetos de fachadas, portas pivotantes e pergolados é soldar o máximo possível na oficina e levar ao campo apenas as juntas de montagem final. Quanto menos solda em campo, mais controle sobre o resultado.
Erros que comprometem o aço corten soldado
Soldar aço corten não é difícil. Errar, também não.
Usar consumível de aço carbono em junta exposta é o erro mais visível. O cordão fica prateado, destoa do painel inteiro e pode desenvolver corrosão comum (não protetora) em vez de pátina. O conserto exige esmerilhar tudo e ressoldar com o material correto.
Pular o pré-aquecimento em chapas grossas é o erro mais perigoso. Chapas acima de 20 mm que resfriam rápido demais trincam na ZTA. A trinca pode não aparecer na inspeção visual imediata, mas abre com variação térmica nos meses seguintes. Em peças estruturais, isso compromete a integridade da junta.
Deixar escória entre passes enfraquece a solda por dentro. A especificação de procedimento da NCDOT exige remoção de revestimento, ferrugem, sujeira e carepa junto à junta, além de limpeza entre passes. Inclusões de escória criam pontos frágeis que só aparecem sob carga ou em ensaio não destrutivo.
Projetar sem drenagem anula o trabalho da solda. Uma junta tecnicamente perfeita, feita com o consumível certo, vai deteriorar se a geometria da peça permitir acúmulo de água sobre o cordão. O guia AISC/NSBA para aço patinável recomenda impedir empoçamento, garantir drenagem acessível e priorizar juntas que não deixem água escorrer sobre a superfície sem pintura.
Misturar aço corten com outros metais sem isolamento cria par galvânico. A corrosão se concentra na interface e consome a junta em poucos anos. Se o projeto combina corten com inox, alumínio ou galvanizado, o isolamento elétrico entre os metais é obrigatório.
Perguntas frequentes
Aço corten pode ser soldado como aço carbono comum?
Pode. Os processos (MIG, TIG, eletrodo revestido) são os mesmos. A diferença está no consumível: juntas expostas pedem materiais de adição com composição patinável (classe “W” da AWS) para que o cordão acompanhe a oxidação da chapa. Juntas escondidas aceitam consumíveis padrão sem problema.
Quanto tempo leva para a solda igualar a cor do restante da peça?
Com consumível correto e lixamento P120, o cordão começa a oxidar em dias. A uniformidade visual leva de 6 meses a 2 anos, dependendo da exposição a ciclos de chuva e sol. Em ambientes internos, o processo é mais lento e pode precisar de indução química.
Precisa de pré-aquecimento para soldar aço corten?
Depende da espessura. Chapas até 10 mm geralmente dispensam. Acima de 20 mm, o pré-aquecimento (entre 100 °C e 200 °C, conforme o grau) evita trincas por resfriamento rápido. A recomendação exata vem da WPS qualificada para o projeto.
Posso soldar aço corten a aço carbono?
Mecanicamente, sim. A junta funciona com consumíveis padrão. Porém, se a peça ficar exposta sem pintura, a porção em aço carbono não formará pátina protetora. A corrosão será diferente, e a diferença visual, permanente.
Aço corten soldado dispensa pintura?
Em ambientes com ciclos normais de molhamento e secagem, sim. O guia AISC estima economia de ciclo de vida de até 30% em relação a sistemas pintados, justamente por dispensar repinturas. Porém, áreas com cloretos, névoa persistente ou umidade frequente podem exigir proteção adicional.
A solda em aço corten precisa de certificação (WPS)?
Para peças decorativas e mobiliário, a qualificação profissional do soldador e boas práticas de oficina costumam bastar. Para estruturas com carga (fachadas portantes, passarelas, escadas), a WPS qualificada e a rastreabilidade dos consumíveis são requisitos de norma e de segurança.
Se o seu projeto pede aço corten soldado com controle de processo, da chapa cortada sob medida à soldagem em caldeiraria própria e à montagem no local, fale com a Mostaza. Fabricamos peças em corten há mais de trinta anos, tudo dentro da nossa fábrica em Osasco. Entre em contato e conte o que você precisa.